Pourquoi les réseaux de gaz médicaux utilisent du cuivre EN 13348
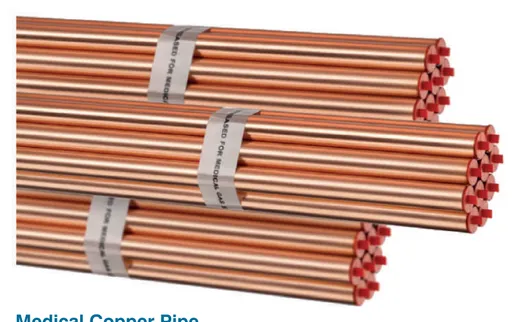
Le cuivre est employé parce qu'il est compatible avec l'oxygène et les autres gaz médicaux, intrinsèquement propre lorsqu'il est correctement traité, assemblable de façon fiable par brasage et résistant à la corrosion dans un environnement bâti. EN 13348 va au-delà du cuivre de plomberie ordinaire en maîtrisant la propreté, en imposant le dégraissage, en exigeant que le tube soit bouchonné et que la norme et le diamètre soient marqués sur le tube, afin que le matériau puisse être identifié sur site.
Tecnomed fournit du tube de cuivre médical sans soudure fabriqué conformément à EN 13348, en barres droites de cinq mètres obturées par des bouchons et marquées de la norme et du diamètre sur chaque tube, ainsi que les raccords, colliers simples et doubles, manchons GCu, tiges filetées M8 et rondelles, chevilles acier à collier et rails à colliers nécessaires pour achever l'installation.
Dégraissage, bouchonnage et stockage sur site
Le tube médical arrive dégraissé et bouchonné, et il doit le rester. Les bouchons se retirent au moment de l'assemblage, et non au déchargement de la livraison. Chaque extrémité laissée ouverte une nuit est une invitation faite à la poussière, aux insectes, à l'eau et aux déchets de chantier à pénétrer dans un tube qui acheminera plus tard du gaz vers les poumons d'un patient.
Stockez le tube hors sol, à l'abri, à l'écart des huiles, carburants et fluides de coupe, et tenez le tube médical physiquement séparé du cuivre de plomberie ordinaire afin que les deux ne puissent pas être confondus. Coupez au coupe-tube à molette plutôt qu'à la scie, ébavurez, et essuyez l'extrémité sans produit à base d'huile. Tout tube contaminé par de l'huile ou de la graisse doit être rebuté plutôt que nettoyé sur site.
- Maintenir les bouchons en place jusqu'à la réalisation du joint
- Stocker hors sol, à l'abri, à l'écart des huiles et des carburants
- Séparer le tube médical du cuivre de plomberie ordinaire
- Couper au coupe-tube à molette, ébavurer, ne jamais utiliser de fluide de coupe à base d'huile
- Boucher ou obturer chaque extrémité ouverte à la fin de chaque journée de travail
Principes de dimensionnement et de perte de charge
Le dimensionnement est un calcul de perte de charge, et non une règle empirique. Partez du débit de calcul de chaque tronçon, en appliquant les coefficients de foisonnement retenus pour le dimensionnement de la centrale, puis vérifiez que la perte de charge totale entre la source et la prise la plus éloignée reste dans la tolérance à ce débit. Intégrez les pertes dans les vannes, les détendeurs et la prise murale elle-même.
Deux erreurs dominent. La première consiste à dimensionner sur la somme de toutes les prises sans foisonnement, ce qui produit une tuyauterie surdimensionnée et coûteuse. La seconde consiste à dimensionner les colonnes montantes sur la même base que les antennes, ce qui affame le dernier étage en pointe. Le vide demande une attention particulière, car il tolère bien moins de perte de charge que les gaz comprimés et constitue généralement le fluide qui défaille en premier lorsque la tuyauterie est sous-dimensionnée.
Entraxe des supports, colliers et dilatation
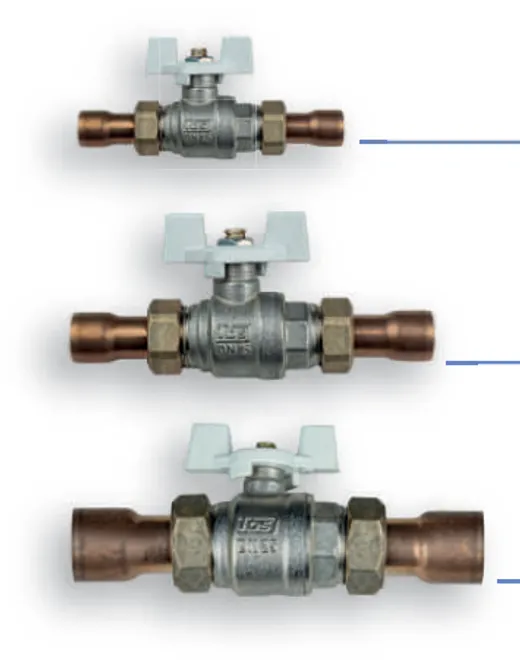
L'entraxe des supports suit le diamètre du tube, les petits diamètres exigeant des colliers plus rapprochés. Les colliers doivent maintenir le tube sans l'écraser, et les métaux dissemblables doivent être séparés afin qu'aucune corrosion galvanique ne puisse s'amorcer. Tecnomed fournit colliers simples et doubles, rail à colliers pour les tracés groupés, manchons GCu, tiges filetées M8 et rondelles ainsi que chevilles acier à collier pour la fixation sur béton et maçonnerie.
Les longs tracés rectilignes nécessitent une stratégie de reprise des mouvements thermiques, en particulier dans les colonnes montantes et dans les sections extérieures ou en local technique, où les écarts de température sont plus importants. Ancrez en des points définis et laissez le tube se déplacer entre eux, plutôt que de tout brider rigidement en laissant le mouvement se concentrer sur un joint brasé. Tenez la tuyauterie à l'écart des chemins de câbles et repérez-la le long de son tracé avec l'identité du gaz et le sens d'écoulement.
Brasage sous balayage d'azote, étape par étape
Braser du cuivre à l'air calme forme une calamine noire à l'intérieur du joint. Cette calamine se détache ensuite et gagne les prises murales et les équipements cliniques sous forme de contamination particulaire, sans possibilité de l'éliminer une fois formée. Un balayage continu de gaz inerte à faible débit dans le tube pendant le chauffage chasse l'air et empêche purement et simplement la formation de cette calamine.
La technique n'est pas difficile, mais elle doit être appliquée à chaque joint sans exception, y compris au dernier raccordement réalisé dans un plénum en fin de poste. Le débit de balayage doit être suffisant pour chasser l'air mais assez doux pour ne pas perturber le métal d'apport en fusion. Vérifiez en découpant un joint d'essai au démarrage des travaux et en inspectant l'alésage, et conservez cet échantillon comme preuve au dossier de projet.
- Couper d'équerre, ébavurer et nettoyer l'extrémité du tube et l'emboîture du raccord
- Assembler le joint et établir un balayage inerte à faible débit dans le tube
- Confirmer que le gaz de balayage sort à l'autre extrémité avant d'appliquer la chaleur
- Chauffer le joint uniformément et appliquer le métal d'apport adapté au service gaz médicaux
- Maintenir le balayage jusqu'au refroidissement du joint
- Reboucher l'extrémité ouverte avant de passer au joint suivant
- Inspecter l'alésage d'un joint témoin au démarrage des travaux et le conserver comme preuve
Épreuve en pression, balayage et contrôle des particules
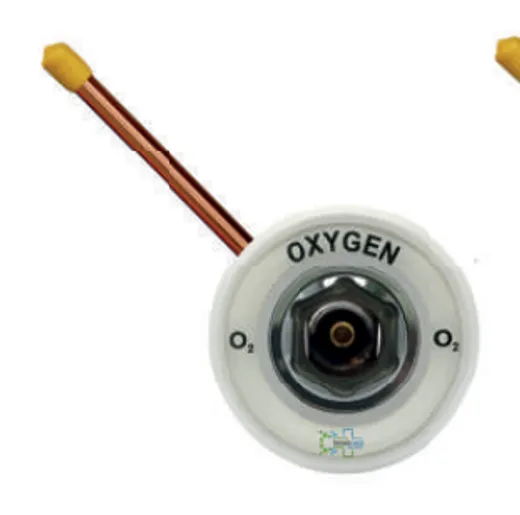
Les essais suivent la séquence EN ISO 7396-1. La tuyauterie installée est éprouvée en pression pour l'étanchéité et l'intégrité mécanique, généralement par tronçons au fur et à mesure de l'avancement, afin que les défauts soient trouvés tant que le tracé reste accessible. Les essais d'absence d'interconnexion prouvent ensuite, prise par prise, que chaque prise murale ne délivre que son propre gaz.
Le système est ensuite balayé et contrôlé en particules, et le gaz présent à la prise est vérifié en identité et en qualité avant que les performances de débit et de pression ne soient testées aux conditions de calcul. Au titre de HTM 02-01, les travaux sont réalisés sous permis de travail et libérés pour usage clinique par le responsable qualité, les résultats étant consignés comme dossier de validation de l'installation.
Repérage et dossier des ouvrages exécutés
La tuyauterie doit être repérée avec l'identité du gaz et le sens d'écoulement à intervalles réguliers le long de son tracé, de part et d'autre de chaque traversée de mur et de plancher, et à proximité de chaque vanne. Les étiquettes s'adressent à l'ingénieur qui ouvrira le plafond dans quinze ans, et elles constituent la mesure de sécurité la moins coûteuse de toute l'installation.
Le dossier des ouvrages exécutés doit consigner les tracés réels, la position des vannes et les limites de zones, le standard de prise murale utilisé dans chaque zone, les certificats matière du tube, les enregistrements de brasage, l'intégralité des résultats d'essais et le tableau des points d'alarme. Remettre un dossier exact est ce qui permet à l'hôpital d'entretenir, de modifier et d'étendre le système en sécurité pour tout le reste de sa vie.
Questions fréquentes
Peut-on utiliser du cuivre de plomberie ordinaire pour les gaz médicaux ?
Non. Les réseaux de gaz médicaux exigent un tube conforme à EN 13348, qui maîtrise la propreté, impose le dégraissage et le bouchonnage et porte le marquage de la norme et du diamètre. Le cuivre de plomberie ordinaire peut contenir de l'huile ou des résidus d'étirage et ne porte aucun marquage de ce type : il ne peut donc pas être vérifié comme apte sur site.
Pourquoi braser sous balayage d'azote ?
Chauffer du cuivre à l'air produit une calamine interne qui se détache ensuite et contamine les prises murales et les équipements cliniques. Un balayage continu de gaz inerte dans le tube pendant le brasage empêche la formation de cette calamine. Il doit être appliqué à chaque joint, car un seul joint non balayé peut contaminer toute une antenne.
Comment dimensionne-t-on un tube de gaz médicaux ?
Par la perte de charge au débit de calcul jusqu'à la prise la plus éloignée, en utilisant les mêmes coefficients de foisonnement que pour le dimensionnement de la centrale et en intégrant les pertes dans les vannes, les détendeurs et la prise murale. Le vide en particulier demande un dimensionnement soigné, car il tolère bien moins de perte de charge que les gaz comprimés.
Quelle documentation l'installateur doit-il remettre ?
Les certificats matière du tube, les enregistrements de brasage et de balayage, les résultats d'épreuve en pression par tronçons et finale, les procès-verbaux d'essais d'absence d'interconnexion pour chaque prise, les résultats de particules et de qualité du gaz, les enregistrements de vérification des alarmes, les plans des ouvrages exécutés repérés et la libération qualité avant usage clinique.