Por qué las tuberías de gases medicinales utilizan cobre EN 13348
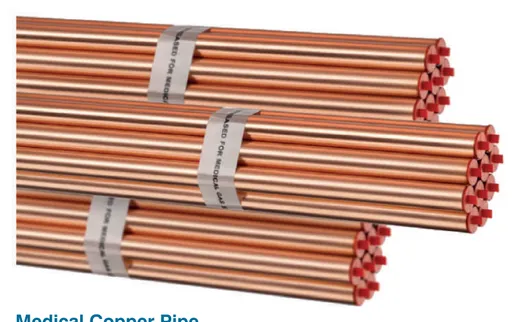
El cobre se utiliza porque es compatible con el oxígeno y con los demás gases medicinales, es intrínsecamente limpio cuando se procesa correctamente, puede unirse de forma fiable mediante soldadura fuerte y resiste la corrosión en entornos de edificación. EN 13348 va más allá del cobre de fontanería convencional al controlar la limpieza, exigir el desengrasado, exigir que el tubo se suministre tapado y exigir que la norma y el diámetro estén marcados en el tubo para poder identificar el material en obra.
Tecnomed suministra tubería de cobre medicinal sin soldadura fabricada conforme a EN 13348, en barras rectas de cinco metros cerradas con tapones y marcadas con la norma y el diámetro en cada tubo, junto con los accesorios, las abrazaderas simples y dobles, los casquillos GCu, los espárragos M8 y arandelas, las abrazaderas de anclaje de acero y el riel portaabrazaderas necesarios para completar la instalación.
Desengrasado, tapado y almacenaje en obra
El tubo medicinal llega desengrasado y tapado, y así debe permanecer. Los tapones se retiran en el momento de realizar la unión, no cuando se descarga el suministro. Cada extremo abierto que se deja durante la noche es una invitación a que entren polvo, insectos, agua y residuos de obra en un tubo que más adelante llevará gas a los pulmones de un paciente.
Almacene el tubo elevado del suelo, bajo cubierta, lejos de aceites, combustibles y fluidos de corte, y mantenga el tubo medicinal físicamente separado del cobre de fontanería convencional para que no puedan confundirse. Corte con cortatubos de rodillo en lugar de sierra, escarie la rebaba y limpie el extremo sin utilizar productos de base oleosa. Todo tubo contaminado con aceite o grasa debe rechazarse en lugar de limpiarse en obra.
- Mantenga los tapones colocados hasta realizar la unión
- Almacene elevado del suelo, bajo cubierta y lejos de aceite y combustible
- Separe el tubo medicinal del cobre de fontanería convencional
- Corte con cortatubos de rodillo, escarie la rebaba y no use fluido de corte oleoso
- Tape o taponee cada extremo abierto al final de cada jornada
Fundamentos de dimensionamiento de tuberías y pérdida de carga
El dimensionamiento es un cálculo de pérdida de carga, no una regla empírica. Parta del caudal de diseño de cada tramo, aplicando los factores de simultaneidad utilizados para el dimensionamiento de la central, y compruebe después que la pérdida de carga total desde la fuente hasta la unidad terminal más alejada se mantiene dentro del margen admisible a ese caudal de diseño. Incluya las pérdidas en válvulas, reguladores y la propia unidad terminal.
Predominan dos errores. El primero es dimensionar sobre la suma de todas las tomas sin simultaneidad, lo que produce tuberías sobredimensionadas y costosas. El segundo es dimensionar las montantes con el mismo criterio que las derivaciones, lo que deja sin suministro la última planta en momentos de máxima demanda. El vacío requiere un cuidado especial, porque tolera mucha menos pérdida de carga que los gases comprimidos y suele ser el servicio que falla primero cuando las tuberías están subdimensionadas.
Separación de soportes, abrazaderas y dilatación
La separación de soportes depende del diámetro del tubo, y los tubos más pequeños requieren abrazaderas más próximas. Las abrazaderas deben sujetar el tubo sin aplastarlo, y los metales disímiles deben quedar separados para que no pueda iniciarse la corrosión galvánica. Tecnomed suministra abrazaderas simples y dobles, riel portaabrazaderas para tramos agrupados, casquillos GCu, espárragos M8 y arandelas y abrazaderas de anclaje de acero para fijación en hormigón y mampostería.
Los tramos rectos largos necesitan una estrategia para el movimiento térmico, sobre todo en montantes y en tramos exteriores o de sala de máquinas, donde las oscilaciones de temperatura son mayores. Ancle en puntos definidos y permita que el tubo se mueva entre ellos, en lugar de fijarlo todo rígidamente y dejar que el movimiento se concentre en una unión soldada. Mantenga las tuberías alejadas de las canalizaciones eléctricas y señalícelas a lo largo de su recorrido con la identidad del gas y el sentido de flujo.
Soldadura fuerte con purga de nitrógeno, paso a paso
Soldar cobre al aire libre forma una capa de óxido negro en el interior de la unión. Esa capa se desprende más adelante y viaja hasta las unidades terminales y los equipos clínicos como contaminación por partículas, y no hay forma de eliminarla una vez formada. Una purga continua de gas inerte a bajo caudal por el interior del tubo durante el calentamiento desplaza el aire e impide que la capa llegue a formarse.
La técnica no es difícil, pero debe aplicarse a todas las uniones sin excepción, incluida la última conexión realizada en un falso techo al final de un turno largo. El caudal de purga debe bastar para desplazar el aire, pero ser lo bastante suave como para no perturbar el material de aporte fundido. Verifíquelo cortando una unión de prueba al inicio de los trabajos e inspeccionando el interior, y conserve esa muestra como evidencia en el expediente del proyecto.
- Corte a escuadra, escarie y limpie el extremo del tubo y el alojamiento del accesorio
- Monte la unión y establezca una purga inerte de bajo caudal por el interior del tubo
- Confirme que el gas de purga sale por el extremo opuesto antes de aplicar calor
- Caliente la unión de forma uniforme y aplique el aporte correcto para servicio de gases medicinales
- Mantenga la purga hasta que la unión se haya enfriado
- Vuelva a tapar el extremo abierto antes de pasar a la siguiente unión
- Inspeccione el interior de una unión de muestra al inicio de los trabajos y consérvela como evidencia
Pruebas de presión, purgado y control de partículas
Las pruebas siguen la secuencia de EN ISO 7396-1. Las tuberías instaladas se prueban a presión para comprobar estanqueidad e integridad mecánica, normalmente por tramos a medida que avanza la obra, de modo que los fallos se detecten mientras el recorrido sigue siendo accesible. La prueba de conexiones cruzadas demuestra después, toma por toma, que cada unidad terminal suministra únicamente su propio gas.
A continuación se purga el sistema y se comprueba la presencia de partículas, y se verifica la identidad y la calidad del gas en la toma antes de ensayar el comportamiento de caudal y presión en la condición de diseño. Bajo HTM 02-01, los trabajos se ejecutan con un permiso de trabajo y el responsable de calidad los libera para uso clínico, con los resultados registrados como expediente de validación de la instalación.
Señalización y documentación as-built
Las tuberías deben señalizarse con la identidad del gas y el sentido de flujo a intervalos a lo largo de su recorrido, a ambos lados de cada paso de muro y forjado y junto a cada válvula. Las etiquetas son para el ingeniero que abra el falso techo dentro de quince años, y son la medida de seguridad más barata de toda la instalación.
La documentación as-built debe recoger los recorridos reales, las posiciones de las válvulas y los límites de zona, la norma de unidad terminal utilizada en cada área, los certificados de material del tubo, los registros de soldadura, los resultados completos de las pruebas y el listado de puntos de alarma. Entregar un conjunto exacto es lo que permite al hospital mantener, modificar y ampliar el sistema de forma segura durante el resto de su vida útil.
Preguntas frecuentes
¿Puede usarse cobre de fontanería convencional para gases medicinales?
No. Las tuberías de gases medicinales exigen tubo conforme a EN 13348, que controla la limpieza, exige desengrasado y tapado y va marcado con la norma y el diámetro. El cobre de fontanería convencional puede contener aceite o residuos de estirado y carece de ese marcado, por lo que no puede verificarse como apto en obra.
¿Por qué soldar bajo purga de nitrógeno?
Calentar cobre al aire produce una capa interna de óxido que más adelante se desprende y contamina las unidades terminales y los equipos clínicos. Una purga continua de gas inerte por el interior del tubo durante la soldadura impide que se forme la capa. Debe aplicarse a todas las uniones, ya que una sola unión sin purgar puede contaminar una derivación entera.
¿Cómo se dimensiona la tubería de gases medicinales?
Por pérdida de carga al caudal de diseño hasta la unidad terminal más alejada, empleando los mismos factores de simultaneidad que el dimensionamiento de la central e incluyendo las pérdidas en válvulas, reguladores y la unidad terminal. El vacío en particular exige un dimensionamiento cuidadoso porque tolera mucha menos pérdida de carga que los gases comprimidos.
¿Qué documentación debe entregar el instalador?
Certificados de material del tubo, registros de soldadura y purga, resultados de pruebas de presión por tramos y final, registros de prueba de conexiones cruzadas de cada toma, resultados de partículas y calidad del gas, registros de verificación de alarmas, planos as-built señalizados y la liberación de control de calidad antes del uso clínico.