मेडिकल गैस पाइपवर्क में EN 13348 कॉपर क्यों इस्तेमाल होता है
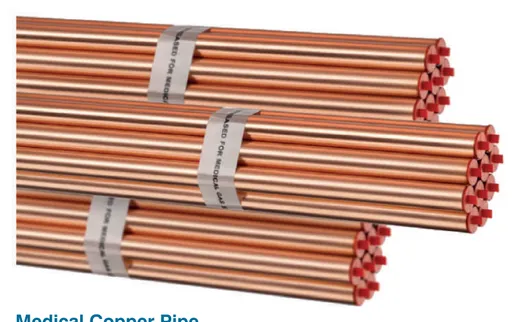
कॉपर इसलिए इस्तेमाल होता है क्योंकि यह ऑक्सीजन और अन्य मेडिकल गैसों के अनुकूल है, सही तरीके से प्रोसेस किए जाने पर स्वाभाविक रूप से साफ़ रहता है, ब्रेज़िंग से भरोसेमंद ढंग से जोड़ा जा सकता है और इमारतों के वातावरण में जंग का सामना करता है। EN 13348 सामान्य प्लंबिंग कॉपर से आगे जाकर स्वच्छता को नियंत्रित करता है, डीग्रीज़िंग अनिवार्य करता है, ट्यूब पर कैप लगाना ज़रूरी बनाता है, और पाइप पर मानक तथा व्यास अंकित करना अनिवार्य करता है ताकि साइट पर मटेरियल की पहचान हो सके।
Tecnomed EN 13348 के अनुसार निर्मित सीमलेस मेडिकल कॉपर पाइप पांच मीटर की सीधी लंबाई में सप्लाई करता है, जो कैप से बंद होता है और हर पाइप पर नॉर्म तथा व्यास अंकित होता है, साथ ही इंस्टॉलेशन पूरा करने के लिए ज़रूरी फिटिंग, सिंगल और डबल क्लैंप, GCu स्लीव, M8 स्टड तथा वॉशर, स्टील एंकर क्लैंप और क्लैंप रेल भी देता है।
डीग्रीज़िंग, कैपिंग और साइट पर स्टोरेज
मेडिकल ट्यूब डीग्रीज़्ड और कैप लगा हुआ आता है, और उसे वैसा ही रहना चाहिए। कैप जोड़ बनाने के क्षण पर हटती हैं, डिलीवरी उतारते समय नहीं। रात भर खुला छोड़ा गया हर सिरा उस पाइप में धूल, कीड़े, पानी और साइट का मलबा जाने का न्योता है जो बाद में मरीज़ के फेफड़ों तक गैस पहुंचाएगा।
ट्यूब को ज़मीन से ऊपर, ढके हुए, तेल, ईंधन और कटिंग फ्लूइड से दूर स्टोर करें, और मेडिकल ट्यूब को सामान्य प्लंबिंग कॉपर से भौतिक रूप से अलग रखें ताकि दोनों में कोई भ्रम न हो। आरी के बजाय व्हील कटर से काटें, बर को रीम करें, और सिरे को तेल-आधारित उत्पादों के बिना पोंछकर साफ़ करें। तेल या ग्रीस से दूषित किसी भी ट्यूब को साइट पर साफ़ करने के बजाय अस्वीकार कर देना चाहिए।
- जोड़ बनने तक कैप लगी रहने दें
- ज़मीन से ऊपर, ढककर, तेल और ईंधन से दूर स्टोर करें
- मेडिकल ट्यूब को सामान्य प्लंबिंग कॉपर से अलग रखें
- व्हील कटर से काटें, बर को रीम करें, तेल-आधारित कटिंग फ्लूइड कभी इस्तेमाल न करें
- हर कार्य दिवस के अंत में हर खुले सिरे पर कैप या प्लग लगाएं
पाइप साइज़िंग और प्रेशर ड्रॉप की बुनियाद
साइज़िंग एक प्रेशर ड्रॉप गणना है, अनुभव का नियम नहीं। हर सेक्शन के डिज़ाइन फ्लो से शुरू करें, प्लांट साइज़िंग में इस्तेमाल किए गए डायवर्सिटी फैक्टर लगाते हुए, फिर जांचें कि स्रोत से सबसे दूर की टर्मिनल यूनिट तक कुल प्रेशर ड्रॉप उस डिज़ाइन फ्लो पर तय सीमा के भीतर रहता है। वाल्व, रेगुलेटर और खुद टर्मिनल यूनिट में होने वाले नुकसान भी शामिल करें।
दो गलतियां सबसे आम हैं। पहली, बिना डायवर्सिटी के सभी आउटलेट के योग पर साइज़िंग करना, जिससे ज़रूरत से बड़ा और महंगा पाइपवर्क बनता है। दूसरी, राइज़र की साइज़िंग ब्रांच के आधार पर करना, जिससे पीक पर सबसे ऊपरी मंज़िल को कम सप्लाई मिलती है। वैक्यूम पर खास ध्यान चाहिए, क्योंकि यह कंप्रेस्ड गैसों की तुलना में बहुत कम प्रेशर ड्रॉप सहन करता है और पाइपवर्क छोटा होने पर आमतौर पर सबसे पहले यही सर्विस फेल होती है।
सपोर्ट दूरी, क्लैंप और एक्सपैंशन
सपोर्ट दूरी ट्यूब के व्यास पर निर्भर करती है, और छोटे व्यास की ट्यूब को पास-पास क्लैंप चाहिए। क्लैंप को पाइप को कुचले बिना थामना चाहिए, और असमान धातुओं को अलग रखना चाहिए ताकि गैल्वेनिक जंग शुरू न हो सके। Tecnomed सिंगल और डबल क्लैंप, समूह में जाने वाली लाइनों के लिए क्लैंप रेल, GCu स्लीव, M8 स्टड तथा वॉशर और कंक्रीट तथा चिनाई में फिक्सिंग के लिए स्टील एंकर क्लैंप सप्लाई करता है।
लंबी सीधी लाइनों के लिए थर्मल मूवमेंट की रणनीति चाहिए, खासकर राइज़र में और बाहरी या प्लांट रूम सेक्शन में जहां तापमान का उतार-चढ़ाव ज़्यादा होता है। तय बिंदुओं पर एंकर करें और ट्यूब को उनके बीच हिलने दें, बजाय इसके कि सब कुछ कसकर क्लैंप कर दिया जाए और सारा मूवमेंट किसी ब्रेज़्ड जोड़ पर केंद्रित हो जाए। पाइपवर्क को इलेक्ट्रिकल कंटेनमेंट से दूर रखें और उसके पूरे रूट पर गैस पहचान तथा फ्लो दिशा के साथ लेबल करें।
नाइट्रोजन पर्ज के साथ ब्रेज़िंग, चरण दर चरण
स्थिर हवा में कॉपर की ब्रेज़िंग जोड़ के भीतर काला ऑक्साइड स्केल बनाती है। वह स्केल बाद में उखड़कर पार्टिकुलेट संदूषण के रूप में टर्मिनल यूनिट और क्लिनिकल उपकरणों तक पहुंचता है, और एक बार बन जाने पर उसे हटाने का कोई तरीका नहीं है। गर्म करते समय पाइप के भीतर लगातार, कम फ्लो वाली इनर्ट गैस पर्ज हवा को बाहर कर देती है और स्केल को शुरू में ही बनने से रोक देती है।
तकनीक मुश्किल नहीं है, लेकिन इसे बिना किसी अपवाद के हर जोड़ पर लागू करना होगा, लंबी शिफ्ट के अंत में सीलिंग वॉयड में बनाए गए आखिरी कनेक्शन पर भी। पर्ज फ्लो इतना होना चाहिए कि हवा बाहर निकल जाए, पर इतना हल्का कि पिघला हुआ फिलर न हिले। काम शुरू होते समय एक टेस्ट जोड़ काटकर उसका बोर देखकर पुष्टि करें, और उस नमूने को प्रोजेक्ट फ़ाइल में सबूत के रूप में रखें।
- ट्यूब का सिरा और फिटिंग सॉकेट सीधा काटें, रीम करें और साफ़ करें
- जोड़ असेंबल करें और पाइप के भीतर कम फ्लो वाली इनर्ट पर्ज शुरू करें
- गर्मी देने से पहले पुष्टि करें कि पर्ज गैस दूर वाले सिरे से बाहर निकल रही है
- जोड़ को समान रूप से गर्म करें और मेडिकल गैस सर्विस के लिए सही फिलर लगाएं
- जोड़ के ठंडा होने तक पर्ज जारी रखें
- अगले जोड़ पर जाने से पहले खुले सिरे पर दोबारा कैप लगाएं
- काम की शुरुआत में एक नमूना जोड़ का बोर जांचें और उसे सबूत के रूप में सुरक्षित रखें
प्रेशर टेस्टिंग, पर्जिंग और पार्टिकुलेट जांच
टेस्टिंग EN ISO 7396-1 के क्रम का पालन करती है। इंस्टॉल किए गए पाइपवर्क का लीकेज और मैकेनिकल इंटीग्रिटी के लिए प्रेशर टेस्ट किया जाता है, आमतौर पर काम बढ़ने के साथ सेक्शन दर सेक्शन, ताकि खामियां तब पकड़ी जाएं जब रूट अब भी पहुंच में हो। फिर क्रॉस कनेक्शन टेस्टिंग आउटलेट दर आउटलेट यह साबित करती है कि हर टर्मिनल यूनिट केवल अपनी ही गैस देती है।
इसके बाद सिस्टम को पर्ज किया जाता है और पार्टिकुलेट की जांच होती है, और डिज़ाइन कंडीशन पर फ्लो तथा प्रेशर प्रदर्शन टेस्ट करने से पहले आउटलेट पर गैस की पहचान और गुणवत्ता सत्यापित की जाती है। HTM 02-01 के तहत यह काम परमिट टू वर्क के अंतर्गत होता है और क्वालिटी कंट्रोलर द्वारा क्लिनिकल उपयोग के लिए जारी किया जाता है, तथा परिणाम इंस्टॉलेशन की वैलिडेशन फ़ाइल के रूप में दर्ज होते हैं।
लेबलिंग और ऐज़-बिल्ट डॉक्यूमेंटेशन
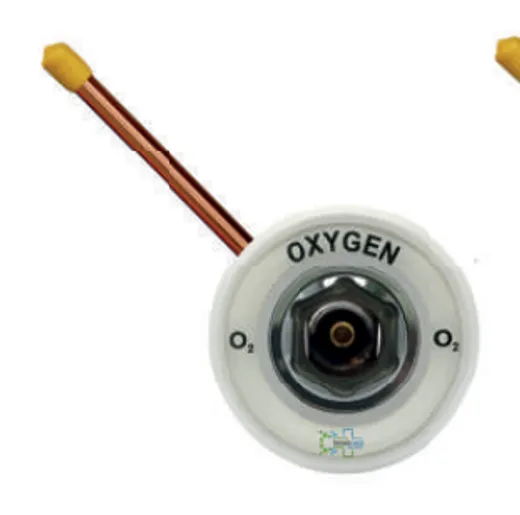
पाइपवर्क पर उसके पूरे रूट में अंतराल पर, हर दीवार और फर्श के आर-पार जाने वाले हिस्से के दोनों ओर, और हर वाल्व के पास गैस पहचान तथा फ्लो दिशा का लेबल होना चाहिए। लेबल उस इंजीनियर के लिए हैं जो पंद्रह साल बाद सीलिंग खोलेगा, और ये पूरे इंस्टॉलेशन का सबसे सस्ता सुरक्षा उपाय हैं।
ऐज़-बिल्ट डॉक्यूमेंटेशन में वास्तविक रूट, वाल्व की जगहें और ज़ोन सीमाएं, हर क्षेत्र में इस्तेमाल किया गया टर्मिनल यूनिट मानक, ट्यूब के मटेरियल सर्टिफिकेट, ब्रेज़िंग रिकॉर्ड, पूरे टेस्ट परिणाम और अलार्म पॉइंट शेड्यूल दर्ज होने चाहिए। सही सेट सौंपना ही अस्पताल को बाकी पूरे जीवनकाल में सिस्टम का सुरक्षित रखरखाव, बदलाव और विस्तार करने देता है।
अक्सर पूछे जाने वाले सवाल
क्या मेडिकल गैसों के लिए सामान्य प्लंबिंग कॉपर इस्तेमाल हो सकता है?
नहीं। मेडिकल गैस पाइपवर्क के लिए EN 13348 के अनुरूप ट्यूब चाहिए, जो स्वच्छता को नियंत्रित करता है, डीग्रीज़िंग तथा कैपिंग अनिवार्य करता है और उस पर मानक तथा व्यास अंकित होता है। सामान्य प्लंबिंग कॉपर पर तेल या ड्रॉइंग अवशेष हो सकते हैं और उस पर ऐसा कोई निशान नहीं होता, इसलिए साइट पर उसकी उपयुक्तता सत्यापित नहीं की जा सकती।
नाइट्रोजन पर्ज के तहत ब्रेज़िंग क्यों करें?
हवा में कॉपर गर्म करने से भीतर ऑक्साइड स्केल बनता है जो बाद में टूटकर टर्मिनल यूनिट और क्लिनिकल उपकरणों को दूषित करता है। ब्रेज़िंग के दौरान पाइप के भीतर लगातार इनर्ट गैस पर्ज स्केल बनने से रोकती है। इसे हर जोड़ पर लगाना ज़रूरी है, क्योंकि बिना पर्ज वाला एक जोड़ भी पूरी ब्रांच को दूषित कर सकता है।
मेडिकल गैस पाइप की साइज़िंग कैसे होती है?
सबसे दूर की टर्मिनल यूनिट तक डिज़ाइन फ्लो पर प्रेशर ड्रॉप के आधार पर, प्लांट साइज़िंग जैसे ही डायवर्सिटी फैक्टर इस्तेमाल करते हुए और वाल्व, रेगुलेटर तथा टर्मिनल यूनिट में होने वाले नुकसान शामिल करते हुए। वैक्यूम की साइज़िंग पर खास ध्यान चाहिए क्योंकि यह कंप्रेस्ड गैसों की तुलना में बहुत कम प्रेशर ड्रॉप सहन करता है।
इंस्टॉलर को कौन से दस्तावेज़ सौंपने चाहिए?
ट्यूब के मटेरियल सर्टिफिकेट, ब्रेज़िंग और पर्ज रिकॉर्ड, सेक्शन-वार तथा अंतिम प्रेशर टेस्ट परिणाम, हर आउटलेट के क्रॉस कनेक्शन टेस्ट रिकॉर्ड, पार्टिकुलेट तथा गैस गुणवत्ता परिणाम, अलार्म सत्यापन रिकॉर्ड, लेबल सहित ऐज़-बिल्ट ड्रॉइंग और क्लिनिकल उपयोग से पहले क्वालिटी कंट्रोल रिलीज़।